
Un scénario de réparation de coque qui commence avec le mauvais tissu
Imaginez un petit chantier naval réparant une coque en fibre de verre après une collision sur un quai. L'équipe choisit un tissu léger car il est facile à mouiller et rapide à poser sur des surfaces courbes. Deux jours plus tard, la zone réparée présente des traces d'impression, une épaisseur inégale et une surface mate qui nécessite un ponçage supplémentaire. Le problème n’était pas seulement la qualité de la fabrication. Le poids du tissu, le style de tissage et le système de résine ne correspondaient pas à l'objectif structurel, la réparation a donc dû être refaite avec un produit plus lourd. tissu en fibre de verre sélectionnés en gardant à l’esprit le calendrier complet des stratifiés.
Ce scénario se répète dans de nombreux travaux composites, depuis les pièces marines et les réservoirs de stockage jusqu'aux moules de pales d'éolienne et aux panneaux architecturaux. Le choix d’un tissu de verre dépend rarement d’une seule propriété. Il s'agit d'un équilibre entre les besoins mécaniques, les conditions de traitement, la qualité de la surface et le coût. Les sections ci-dessous présentent les décisions les plus importantes, rédigées pour les ingénieurs, les responsables des achats et les superviseurs de fabrication qui doivent spécifier les matériaux en toute confiance.
Tisser
Définit la direction de la charge, le drapé et la vitesse de mouillage
Grammage
Définit le nombre de couches, l'épaisseur de construction et la demande en résine
Match de résine
Définit la qualité de l’adhérence, la finition de surface et la durabilité
Comment le style de tissage change la façon dont le tissu supporte la charge
Le tissu de verre tissé est la forme de renforcement la plus connue, mais le style de tissage n'est qu'une des nombreuses architectures disponibles. Chaque architecture dispose les faisceaux de fibres différemment, ce qui modifie la façon dont le stratifié fini gère la tension, la flexion et l'impact. Choisir une mauvaise architecture peut laisser une pièce solide dans un sens et faible dans un autre, même lorsque le grammage total du tissu semble correct sur le papier.
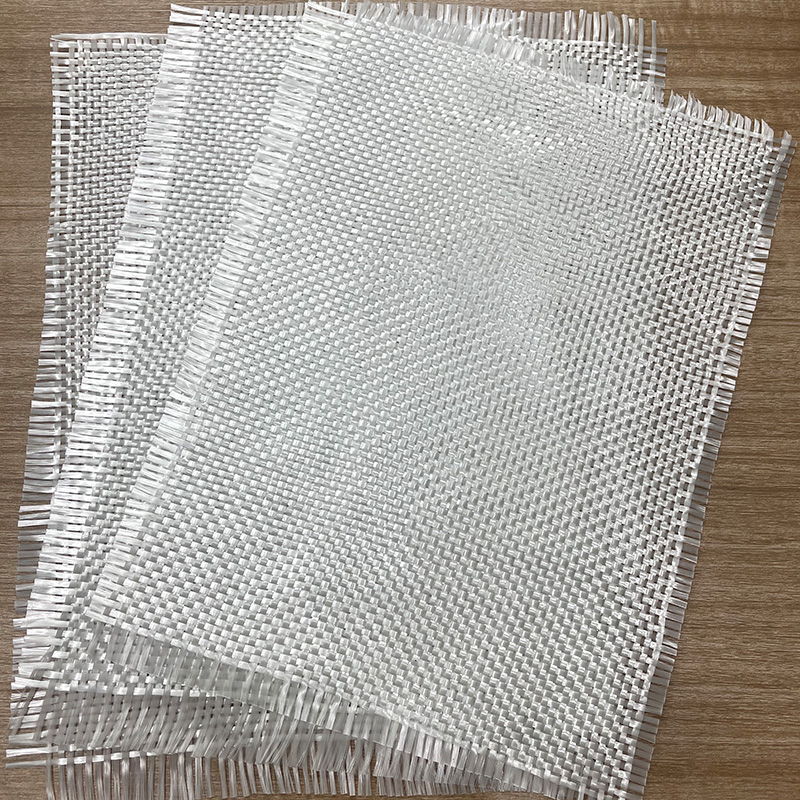
Tissu tissé à armure toile
L'armure toile est la forme la plus courante de tissu de verre tissé. Les faisceaux de chaîne et de trame alternent les uns sur les autres, produisant une résistance équilibrée dans deux directions perpendiculaires. Son entrelacs serrés lui confère une bonne stabilité dimensionnelle et drape bien sur des courbes simples. Pour le drapage général à la main, les réservoirs et les panneaux plats, le tissage uni offre un point de départ fiable car il pardonne pendant la manipulation et s'humidifie uniformément.
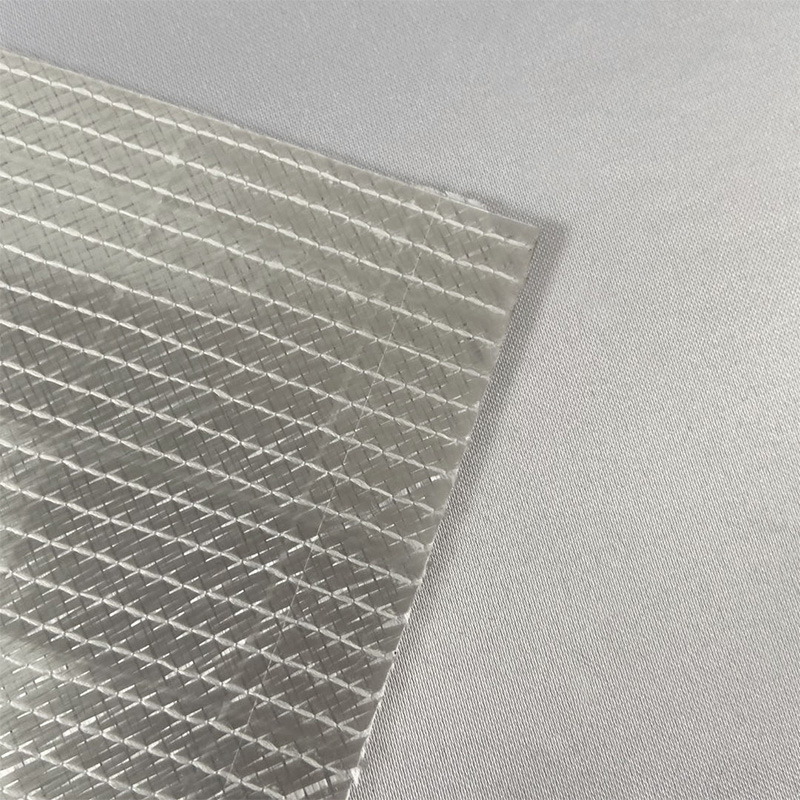
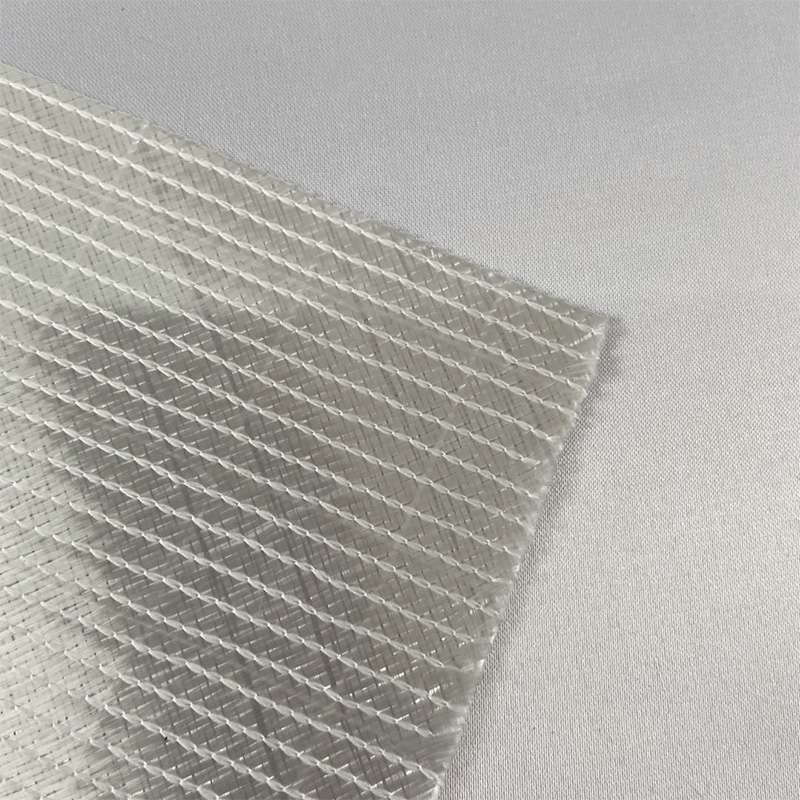
Tissu multi-axial
Le tissu multi-axial coud ou lie des couches de fibres orientées selon différents angles, comprenant généralement plus et moins 45 degrés aux côtés de plis de zéro et quatre-vingt-dix degrés. Cet agencement améliore les performances de cisaillement et réduit le frisage qui se produit lorsque les fibres s'entrelacent les unes sur les autres. Les pièces soumises à une torsion, telles que les arbres, les panneaux découpés et les structures liées au vent, bénéficient souvent de cette architecture car les chemins de charge sont répartis plus uniformément.
Tissu unidirectionnel
Le tissu unidirectionnel place la plupart des fibres le long d’un axe, ce qui en fait le choix le plus efficace lorsque les charges s’exécutent principalement dans une seule direction. Il est couramment utilisé pour les poutres, les longerons et les bandes de renfort. Le compromis est la manipulation : le matériau unidirectionnel tolère moins le désalignement, les techniciens de drapage doivent donc garder les fibres droites et vérifier soigneusement l'orientation pendant la mise en place.
| Tisser Type | Direction de charge | Utilisation typique | Manipulation |
|---|---|---|---|
| Armure toile | Équilibré dans deux directions | Lay-up général, réservoirs, panneaux plats | Bon drapé et mouillage |
| Multi-axial | Angles multiples, y compris le cisaillement | Arbres, pièces de torsion, coques complexes | Couches stables, moins de déplacements |
| Unidirectionnel | Principalement le long d'un axe | Poutres, chapeaux de longeron, bandes | Nécessite un alignement minutieux |
Lorsqu'ils comparent les options, de nombreux acheteurs commencent par une recherche générale de tissu en fibre de verre, puis affinent leur choix en fonction des exigences structurelles de la pièce. Le meilleur point de départ est toujours le cas de charge, et non la description du catalogue.
Grammage : faire correspondre le poids du tissu à l'épaisseur cible
Le grammage décrit le poids du tissu par unité de surface, généralement exprimé en grammes par mètre carré. Il s’agit de l’une des valeurs de spécification les plus utiles, car elle prédit la rapidité avec laquelle un stratifié augmentera son épaisseur et la quantité de résine qu’il absorbera. Un tissu plus lourd s'assemble plus rapidement avec moins de couches, mais il exige également un meilleur contrôle de la résine, un temps de mouillage plus long et plus de soin pour éviter l'air emprisonné.
| Plage de poids | Application typique | Comportement du stratifié |
|---|---|---|
| Léger, jusqu'à 200 grammes | Finition de surface, moules détaillés | Peau fine, mouillage rapide |
| Moyen, 200 à 400grammes | Lay-up général, chars | Vitesse et épaisseur de construction équilibrées |
| Lourd, 400 à 600grammes | Panneaux structurels, sections épaisses | Moins de couches, contrôle plus strict de la résine |
Pour de nombreuses équipes de production, la fenêtre de 200 à 600 grammes couvre la plupart des travaux de drapage manuel. Un acheteur comparant les options de tissu en fibre de verre constatera généralement que la décision se résume au nombre de couches que le moule peut accepter et à l'épaisseur requise par la conception. Une habitude utile consiste à répertorier d’abord l’épaisseur cible, puis à revenir en arrière jusqu’au nombre de plis et au poids qui la délivre.
Le tableau ci-dessus illustre un principe simple : un tissu plus épais ajoute plus de matière par passage, ce qui réduit le nombre de couches nécessaires pour atteindre une épaisseur cible. Cependant, la relation n'est pas linéaire dans la pratique, car la teneur en résine, le compactage et les conditions de durcissement influencent tous le stratifié final.
Compatibilité des résines et comportement au mouillé
Même le meilleur tissu sera moins performant s’il n’adhère pas bien au système de résine. Les traitements de surface des tissus, souvent appelés ensimage, sont choisis pour favoriser l'adhésion à des familles de résines spécifiques. Faire correspondre l'encollage à la résine est donc aussi important que faire correspondre le poids et le tissage. Un décalage peut entraîner des zones sèches, des liaisons interlaminaires faibles ou des défauts de surface qui n'apparaissent qu'après durcissement.
- Résines polyester sont rentables et largement utilisés dans les composites généraux, mais ils nécessitent une attention particulière aux contrôles des émissions de styrène et à l'exposition à l'humidité.
- Résines vinylesters offrent une résistance à la corrosion et une ténacité améliorées, ce qui les rend courants dans les réservoirs, les tuyaux et les structures marines.
- Systèmes époxy offrent une forte liaison et un faible retrait, ce qui convient aux pièces structurelles et aux applications hautes performances.
Le mouillage est le moment où la résine sature complètement le tissu. Un mouillage incomplet crée des poches d'air qui réduisent la résistance et peuvent devenir des points de départ de défaillance. Le choix du tissu doit donc toujours tenir compte de la rapidité avec laquelle la résine choisie pénétrera dans le tissage.
Les tissus plus lourds nécessitent des temps de travail plus longs et un roulage plus délibéré pour éliminer l'air. Une approche pratique consiste à effectuer un petit panel de tests avec la résine, le poids du tissu et la méthode de superposition prévus avant de vous engager dans la production. Le panneau révèle l'état de surface, la vitesse de mouillage et toute tendance à l'impression, difficiles à juger à partir des seules spécifications.
Verre sans alcali et pourquoi la chimie est importante
La fibre de verre est produite dans plusieurs compositions et la teneur en alcali du verre a un effet significatif sur les performances. Les qualités sans alcali sont généralement préférées pour les applications qui nécessitent une forte isolation électrique, une bonne résistance à l'humidité et une durabilité dans des environnements agressifs. Le réseau de verre étant plus stable, ces qualités ont tendance à mieux conserver leur résistance lorsqu'elles sont exposées à l'humidité et au contact chimique pendant de longues durées de vie.
Pour les acheteurs, la question pratique n’est pas la chimie elle-même mais la résistance du tissu dans l’environnement prévu. Les points suivants aident à cadrer cette décision :
- Les équipements et boîtiers électriques bénéficient de qualités sans alcalis en raison de leur comportement isolant.
- Les pièces extérieures et marines gagnent en durabilité grâce à une meilleure résistance à l’humidité, en particulier lorsqu’elles sont associées à une résine appropriée.
- Les équipements de stockage et de traitement des produits chimiques peuvent nécessiter des systèmes de résine résistant à la corrosion en plus de la qualité de tissu appropriée.
- Les demandes de finitions de surface ou de couleurs spécifiques doivent être confirmées auprès du fournisseur, car les pigments et l'encollage peuvent affecter la liaison.
Lorsqu'une spécification exige un tissu en fibre de verre sans alcali, il convient de confirmer que la qualité et le dimensionnement ont été documentés pour le même lot de production que le reste du matériau. La cohérence entre les lots est ce qui permet de prédire les propriétés du stratifié au fil du temps.
Comportement à la chaleur, au feu et à la corrosion en service
Le tissu de verre lui-même est incombustible et conserve sa structure à des températures bien supérieures à celles rencontrées dans la plupart des applications composites. En pratique, le facteur limitant est presque toujours la matrice résineuse. Une fois que la résine ramollit ou se dégrade, le stratifié perd en rigidité et en résistance, même si les fibres de verre restent intactes. C’est pourquoi les températures nominales doivent toujours être évaluées au niveau du stratifié plutôt qu’au niveau du tissu uniquement.
Le comportement du feu suit la même logique. Un stratifié renforcé de verre résiste mieux à l'inflammation que de nombreux matériaux organiques, et les systèmes de résine ignifuge peuvent encore améliorer les performances. Les concepteurs doivent évaluer le dégagement de fumée, la propagation des flammes et le comportement de l'ensemble complet plutôt que de supposer que le tissu détermine à lui seul la sécurité incendie.
Tissu
Incombustible et dimensionnellement stable sous la chaleur
Résine
Définit généralement la température de service maximale
Assemblée
Détermine les performances réelles du feu et de la fumée
La résistance à la corrosion dépend également du système. Les fibres de verre résistent à de nombreux acides, sels et dégradations provoquées par l'humidité, mais la résine et l'interface fibre-résine sont les voies par lesquelles l'attaque se produit généralement. Les revêtements protecteurs, les gelcoats et les programmes de durcissement appropriés contribuent tous à la durabilité à long terme.
Un flux de travail de sélection pratique
Un processus structuré réduit le risque de spécifier le mauvais matériau. Les étapes ci-dessous suivent l'ordre dans lequel les fabricants les plus expérimentés prennent leurs décisions, en commençant par la charge et en terminant par un stratifié vérifié.
- Définissez les cas de charge, y compris la tension, la flexion, le cisaillement, l'impact et toute exposition environnementale.
- Choisissez l'architecture de tissage qui place les fibres le long des chemins de charge dominants.
- Sélectionnez le grammage du tissu qui offre l'épaisseur cible avec un nombre de plis gérable.
- Confirmez que l'encollage et la qualité du tissu sont compatibles avec le système de résine choisi.
- Construisez et testez un stratifié d'essai, puis ajustez le poids, la séquence de superposition ou la teneur en résine selon vos besoins.
Documenter chaque étape en vaut la peine. Une courte fiche technique qui enregistre la base de charge, le tissage choisi, le poids, la résine et les résultats des tests devient une référence précieuse lorsqu'une pièce est commandée, modifiée ou auditée ultérieurement.
Erreurs courantes observées dans les projets de lay-up
La plupart des problèmes rencontrés lors des travaux de drapage manuel sont dus à un petit nombre d'erreurs récurrentes. Les reconnaître tôt permet d'économiser du matériel, du temps et des retouches.
- Ignorer l'orientation des fibres : La pose de plis à des angles incohérents affaiblit le stratifié dans des directions sur lesquelles le concepteur n'avait pas l'intention de mettre l'accent.
- Surcharge de résine : L'excès de résine ajoute du poids, augmente le retrait et peut réduire la fraction de fibres en dessous de l'intention de conception.
- Ignorer la consolidation : Un roulage ou un raclage insuffisant laisse des vides d'air invisibles en surface mais importants à l'intérieur.
- Temps de gel précipité : Commencer la couche suivante avant que la précédente ne soit partiellement durcie peut provoquer un délaminage ou une liaison inégale.
- Mélange de lots sans documentation : Les variations entre les lots de production peuvent modifier suffisamment l’épaisseur et l’absorption de résine pour affecter la répétabilité.
Chacune de ces erreurs est plus facile à prévenir qu’à réparer. Une simple liste de contrôle au début de chaque quart de travail, couvrant l'orientation, le taux de résine et le temps de gel, détecte la plupart des problèmes avant qu'ils n'atteignent la pièce finie.
Des contrôles de qualité qui valent la peine d'être demandés à n'importe quel fournisseur
Des performances matérielles fiables dépendent d’une production cohérente et d’une documentation claire. Lors de l'évaluation d'un fournisseur, les contrôles suivants fournissent des preuves significatives qu'un tissu se comportera comme spécifié.
| Vérifier | Ce que cela confirme | Pourquoi c'est important |
|---|---|---|
| Vérification du grammage | Poids réel par mètre carré | Prédit l'épaisseur du stratifié |
| Tolérance de largeur et de rouleau | Largeur de coupe constante sur tous les rouleaux | Réduit les déchets de coupe |
| Données d'essai de traction | Résistance des fibres dans chaque direction | Prend en charge les calculs de conception |
| Documentation sur les tailles | Compatibilité avec la famille des résines | Empêche une faible liaison |
| Emballage protégé contre l'humidité | État sec à l'arrivée | Évite les problèmes de mouillage |
Demander ces enregistrements avant la première commande permet d’établir une base de référence. La comparaison des données de lots au fil du temps révèle si le fournisseur maintient un contrôle strict, ce qui est souvent plus précieux qu'un seul résultat de test impressionnant.
Foire aux questions
Q1 : Quel grammage de tissu en fibre de verre convient le mieux pour le drapage général des mains ?
Les poids moyens compris entre 200 et 400 grammes sont couramment utilisés pour les travaux généraux car ils équilibrent la vitesse de construction avec un mouillage gérable. Les tissus plus lourds conviennent aux sections structurelles épaisses, tandis que les tissus plus légers conviennent aux couches de surface et aux moules détaillés.
Q2 : Le tissu tissé surpasse-t-il toujours le tissu multi-axial ?
Le tissu tissé est excellent pour les charges équilibrées et les formes simples, mais le tissu multiaxial est souvent plus performant en cisaillement et en torsion car ses fibres sont orientées le long des chemins de charge avec moins de frisures.
Q3 : Pourquoi le mouillage prend-il plus de temps avec un tissu plus lourd ?
Les tissus plus lourds contiennent plus de fibres par unité de surface, la résine doit donc traverser une structure plus dense pour saturer chaque paquet. Le temps de travail et l'effort de roulage augmentent tous deux et l'évacuation de l'air devient plus importante.
Q4 : Le verre sans alcali est-il toujours requis pour les pièces composites ?
Pas toujours, mais les qualités sans alcali sont généralement préférées pour l'isolation électrique et pour la durabilité dans des environnements humides ou agressifs. Le bon choix dépend des conditions de service et des objectifs de performance de la pièce spécifique.
Q5 : Comment un acheteur peut-il vérifier qu'un tissu fonctionnera comme spécifié ?
Demandez des mesures de grammage, des enregistrements d'essais de traction, une documentation sur les tailles et des détails d'emballage pour chaque lot. Ensuite, effectuez un petit essai de stratifié avec la résine prévue avant de vous engager dans une production complète.